



Apa Itu Mesin Pembuat Kabel Karet Silikon?
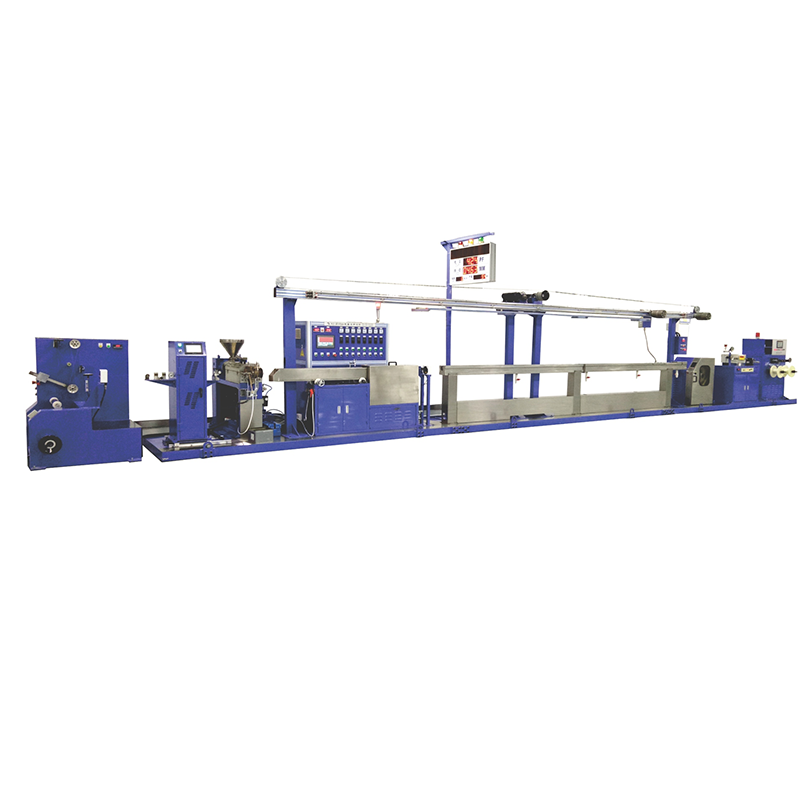
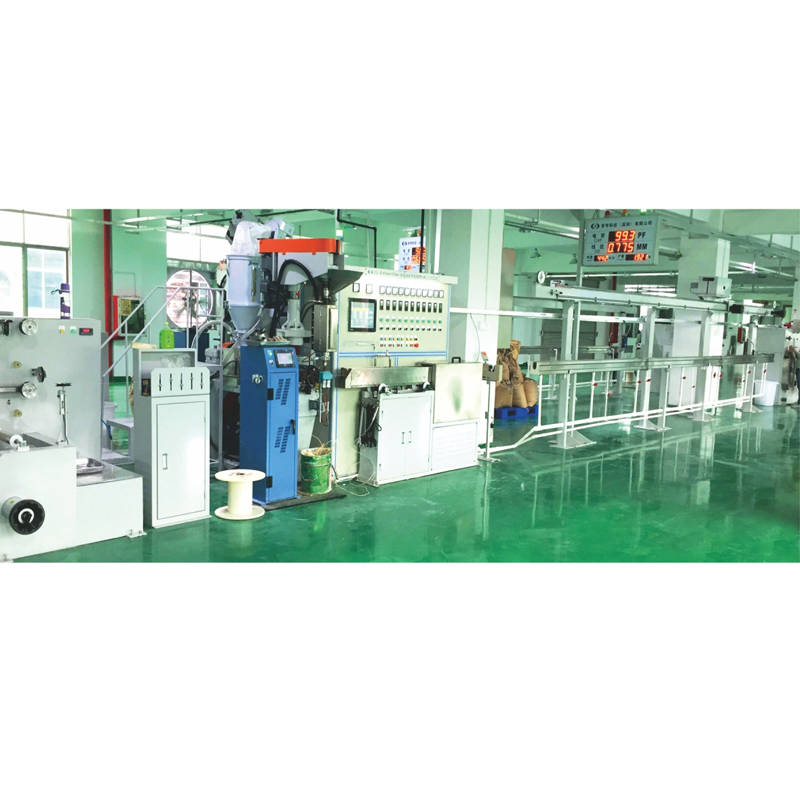
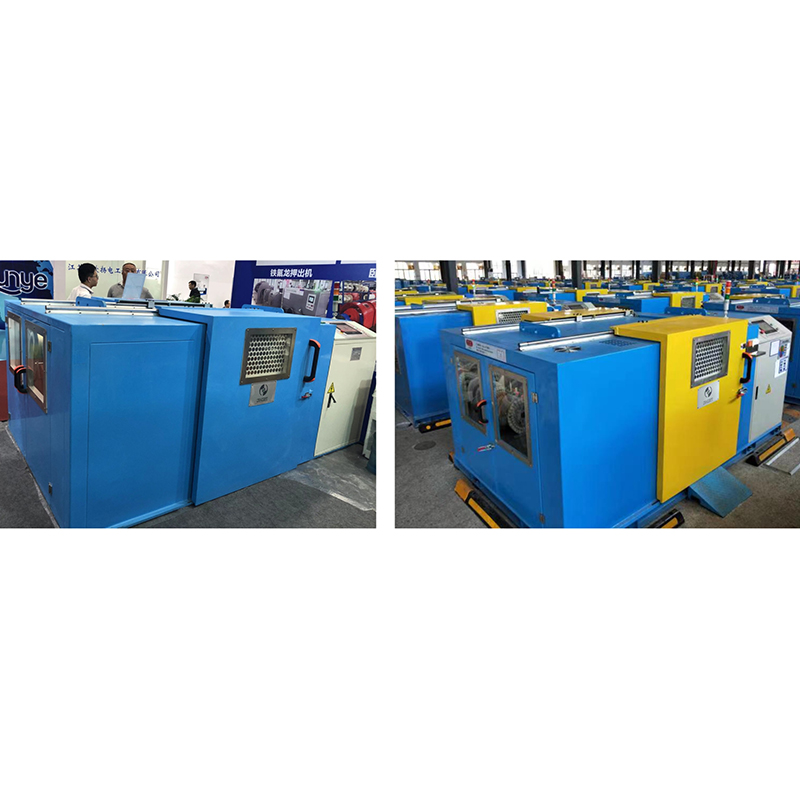
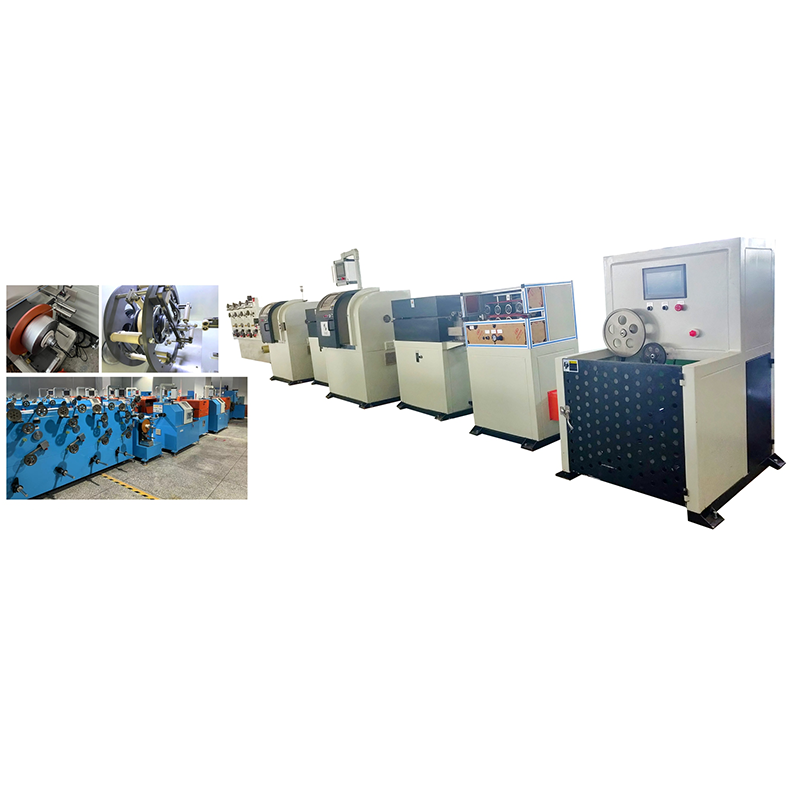
Karet silikon mesin pembuat kabel adalah jalur ekstrusi lengkap yang menerapkan karet silikon yang tidak diawetkan di sekitar konduktor, memvulkanisasinya dalam saluran pengawetan udara panas, lalu mendinginkan dan menggulung kabel yang sudah jadi. Dalam istilah produksi, ini bukanlah mesin press atau penggulung tunggal; ini adalah rangkaian mesin terkoordinasi di mana ekstruder, bagian pengawetan, wadah pendingin, dan pengambilan harus disesuaikan dengan perilaku pengawetan senyawa dan toleransi ketebalan dinding kabel.
Karet silikon merupakan termoset, sehingga prosesnya berbeda dari PVC atau polietilen. Senyawa tersebut memasuki ekstruder umpan dingin sebagai karet yang tidak divulkanisasi, harus diikat silang setelah ekstrusi, dan tidak dapat mentolerir sekrup gesekan tinggi yang digunakan untuk termoplastik. Garis yang dirancang untuk insulasi konvensional tidak akan menghasilkan lapisan silikon yang konsisten, berapa pun kecepatan sekrupnya. Untuk penjelasan umum tentang cara pemasangan jalur ekstrusi, lihat panduan komprehensif kami tentang jalur ekstrusi kabel.
Komponen Inti Garis Ekstrusi Karet Silikon
Setiap jalur kabel karet silikon dibangun dari lima stasiun fungsional, dan spesifikasinya terhubung erat. Memilih ekstruder dengan output tinggi tanpa bagian pengawetan yang sama panjangnya hanya akan memaksa saluran bekerja lebih lambat.
| Komponen | Fungsi | Catatan seleksi |
|---|---|---|
| Ekstruder karet umpan dingin | Membuat senyawa silikon menjadi plastik dan mengirimkannya ke judul bab | Laras dengan pengatur suhu; Rasio L/D umumnya 12:1 hingga 20:1 |
| Crosshead mati | Memandu konduktor dan menerapkan lapisan karet yang seragam | Geometri cetakan dan penyelarasan tengah mengontrol konsentrisitas ketebalan dinding |
| Saluran vulkanisasi udara panas | Mengikat silang senyawa silikon menjadi elastomer yang stabil | Profil panjang dan suhu harus sesuai dengan kurva pengerasan senyawa |
| Palung pendingin | Mengurangi suhu kabel sebelum diambil | Pendinginan air bertahap mencegah guncangan termal dan porositas |
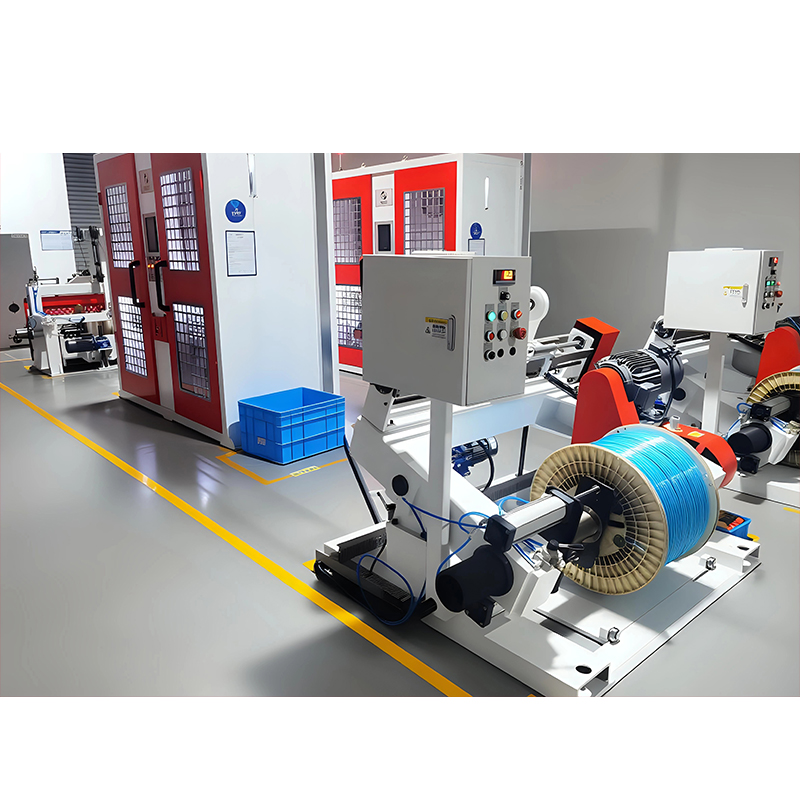
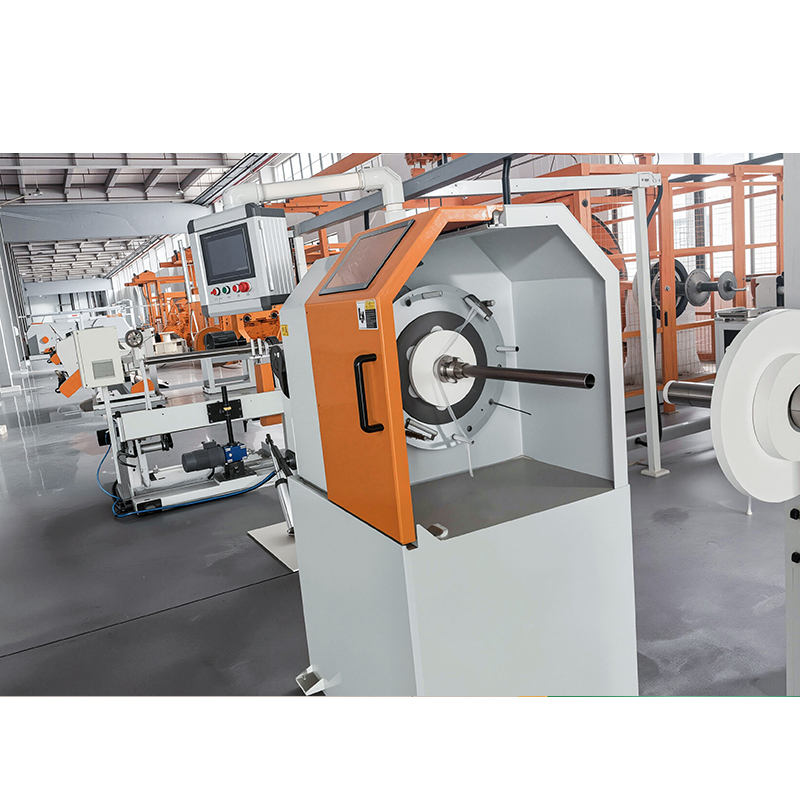
| Pengangkutan dan pengambilan | Menarik kabel dengan tegangan konstan dan menggulungnya ke drum | Stabilitas kecepatan secara langsung mempengaruhi diameter dan ovalitas |
Cara Kerja Proses Produksi Kabel Karet Silikon
Proses ini memiliki lima tahapan berbeda, dan masing-masing tahapan memiliki pengaruh spesifik terhadap kualitas insulasi.
- Masukkan senyawa silikon ke dalam ekstruder umpan dingin, tempat sekrup menyalurkan dan memplastiskannya tanpa panas gesekan tinggi yang digunakan untuk termoplastik.
- Ekstrusi di sekitar konduktor melalui judul bab, membentuk lapisan konsentris di atas tembaga atau konduktor terdampar.
- Vulkanisasi kabel dalam saluran udara panas tempat katalis peroksida mengikat karet menjadi elastomer yang stabil.
- Dinginkan kabel secara bertahap dalam bak air untuk mengunci dimensi dan mencegah porositas.
- Ukur diameternya dan masukkan kabel yang sudah jadi ke dalam drum dengan tegangan terkendali.
Waktu penyembuhan tergantung pada ketebalan dinding; untuk dinding silikon 2 mm pada umumnya, saluran pengawetan dapat diperpanjang 12 hingga 30 meter pada saluran berkecepatan tinggi. Untuk produsen yang berfokus pada kabel berinsulasi silikon inti tunggal — kabel motor, kabel pemanas, dan kabel peralatan — jalur ekstrusi insulasi kawat inti khusus mengintegrasikan ekstruder, saluran pengawetan, pendinginan, dan pengambilan dalam satu rangkaian mesin, sehingga mempersingkat proses commissioning dan menyederhanakan kontrol proses.
Karet Silikon vs. PVC vs. PTFE: Perbandingan Bahan
Pilihan material, lebih dari sekedar mesin, menentukan kelas suhu dan biaya kabel jadi.
| Properti | Karet silikon | PVC | PTFE/FEP |
|---|---|---|---|
| Kisaran suhu terus menerus | -60°C hingga 200°C | -40°C hingga 105°C | -200°C hingga 260°C |
| Fleksibilitas suhu rendah | Luar biasa | Buruk hingga sedang | Bagus |
| Performa api | Memadamkan diri dengan bahan tambahan | Padam sendiri | Luar biasa |
| Kesulitan pemrosesan | Membutuhkan vulkanisasi | Mudah | Sangat sulit |
| Biaya bahan relatif | Tinggi | Rendah | Sangat tinggi |
Pesan praktis untuk pembuat kabel adalah demikian karet silikon mendapatkan investasinya ketika suhu pengoperasian terus-menerus di atas 150°C dan fleksibilitas dingin diperlukan . Untuk kabel dalam ruangan biasa, PVC lebih murah untuk diproses. Untuk lingkungan ekstrem, PTFE menawarkan peringkat yang lebih tinggi namun dengan biaya material dan pemrosesan yang jauh lebih tinggi. Pemilihan mesin mengikuti spesifikasi produk, bukan sebaliknya.
Cara Memilih Mesin Pembuat Kabel Karet Silikon
Seleksi dimulai dengan spesifikasi kabel dan target keluaran, kemudian bergerak melalui presisi kontrol dan kemampuan pemasok.
Tentukan Spesifikasi Kabel Terlebih Dahulu
Pilih kelas suhu isolasi, ukuran konduktor, ketebalan dinding, dan standar yang berlaku sebelum membandingkan mesin. Parameter ini menetapkan persyaratan dinding yang diawetkan, yang menentukan geometri cetakan dan panjang saluran perawatan minimum. Kabel berperingkat 180°C dan kabel berperingkat 200°C mungkin menggunakan senyawa silikon berbeda dengan kurva pengawetan berbeda.
Cocokkan Kecepatan Jalur dengan Kapasitas Pengeringan
Kecepatan saluran dibatasi oleh waktu pengerasan, tidak hanya oleh keluaran sekrup. Jika bagian pengawetan terlalu pendek, operator harus memperlambat jalur hingga kompon terikat silang sepenuhnya. Ketika pemasok mengutip suatu kecepatan, tanyakan berapa diameter konduktor, ketebalan dinding, dan senyawa yang mengacu pada kecepatan tersebut.
Evaluasi Kontrol Ketebalan Dinding
Insulasi konsentris adalah atribut kualitas kabel silikon yang paling terlihat. Penyelarasan cetakan, stabilitas tegangan pengangkutan, dan pengukuran diameter loop tertutup semuanya berkontribusi, jadi pastikan bahwa saluran tersebut menyertakan umpan balik pengukuran daripada penyesuaian manual. Detail peralatan ekstrusi kabel presisi memperjelas apa yang harus dicari dalam paket pengukuran dan kontrol.
Konfirmasikan Dukungan Proses dan Layanan Purna Jual
Uji coba produksi pertama adalah tempat munculnya perilaku nyata suatu mesin. Pemasok yang menugaskan jalur dengan kompleks Anda, melatih operator Anda, dan menyiapkan suku cadang serta dokumentasi proses akan menghilangkan sebagian besar risiko dari jalur baru.
Masalah Umum dan Cara Menghindarinya
Sebagian besar kerusakan pada kabel karet silikon dapat ditelusuri ke empat akar penyebab.
- Porositas: kelembaban atau produk sampingan yang mudah menguap yang terperangkap selama vulkanisasi; diselesaikan dengan pengeringan bahan dan profil suhu yang benar.
- Insulasi eksentrik: die head tidak sejajar atau tegangan pengambilan tidak stabil.
- Under-curing: bagian curing terlalu pendek atau suhu udara panas terlalu rendah untuk kecepatan saluran.
- Robek atau kekasaran permukaan: kecepatan sekrup salah, pendinginan barel tidak mencukupi, atau panjang lahan cetakan tidak sesuai.
Masing-masing mode kegagalan ini memiliki jalur koreksi tertentu, dan panduan pemecahan masalah kami untuk mesin ekstruder kawat mencakup akar penyebab dan perbaikannya secara sistematis dan terperinci.
Mengapa Pengalaman Sistem Penuh Penting
Jika ekstruder, bagian pengawetan, dan pengambilan berasal dari pemasok yang berbeda, tanggung jawab atas kinerja lini dibagi. Pabrikan yang membuat rangkaian mesin lengkap mengontrol antarmuka, sehingga konsistensi dimensi dan stabilitas proses lebih mudah dicapai. Jiangsu Newtopp Precision Machinery telah merancang dan membangun peralatan ekstrusi, stranding, dan taping kabel sejak tahun 2004, dengan pusat Litbang sendiri, fasilitas permesinan presisi, dan tiga pabrik manufaktur di bawah satu organisasi.
Untuk konstruksi multilapis, jaket silikon bagian luar diterapkan pada lintasan kedua pada garis ekstrusi selubung kawat dan kabel, yang berukuran untuk diameter bundel yang lebih besar dan mempertahankan profil suhu yang sama di seluruh saluran pengawetan. Organisasi yang sama juga memasok mesin stranding dan taping, sehingga program produksi kabel silikon lengkap — konduktor stranding, insulasi silikon, dan selubung silikon — dapat direncanakan dan didukung dari satu sumber.
Pertanyaan yang Sering Diajukan
Apa itu mesin pembuat kabel karet silikon?
Ini adalah jalur ekstrusi yang terdiri dari ekstruder umpan dingin, cetakan crosshead, saluran vulkanisasi udara panas, bak pendingin, dan pengambil, dibuat untuk menghasilkan konduktor berinsulasi karet silikon atau kabel berselubung silikon.
Apakah ada perbedaan antara karet silikon dan karet silikon?
Kedua istilah tersebut mengacu pada keluarga materi yang sama. Karet silikon adalah deskripsi kimia dari elastomer polisiloksan; karet silikon adalah singkatan industri umum yang digunakan dalam pencarian mesin dan nama produk.
Bisakah jalur ekstrusi PVC memproses karet silikon?
Biasanya tidak. Silikon merupakan termoset yang harus divulkanisasi setelah ekstrusi, sehingga saluran memerlukan bagian pengawetan udara panas atau uap. Geometri sekrup ekstruder PVC juga berbeda dari sekrup karet umpan dingin yang diperlukan untuk silikon.
Mengapa saluran karet silikon memerlukan saluran pengawetan yang panjang?
Karena vulkanisasi memerlukan panas dan waktu tinggal untuk mengikat silang polimer. Panjang pengawetan menentukan kecepatan garis maksimum untuk ketebalan dinding tertentu; memperpendeknya hanya mengurangi output.
Berapa kecepatan keluaran yang dapat dicapai oleh saluran kabel silikon?
Kabel bangunan silikon kecil yang khas diproduksi dengan kecepatan 20 hingga 80 m/menit tergantung pada ukuran konduktor, ketebalan dinding, dan panjang bagian pengawetan. Konstruksi berat berjalan lebih lambat karena panas harus menembus dinding karet yang lebih tebal.
Bagaimana cara memilih antara isolasi silikon dan PTFE?
Bandingkan suhu, fleksibilitas, dan lingkungan yang berkelanjutan. Silikon memenuhi sebagian besar kebutuhan kabel bersuhu tinggi dan fleksibel dengan biaya material lebih rendah dibandingkan PTFE, sementara PTFE dipilih jika suhu ekstrem di atas 200°C diwajibkan.